随着科技的进步,各类自动化设备和智能化系统不断涌现。在众多技术中,机器视觉检测以其准确性和高效性,在现代制造业中扮演着越来越重要的角色。
机器视觉检测:智能时代的“眼睛”
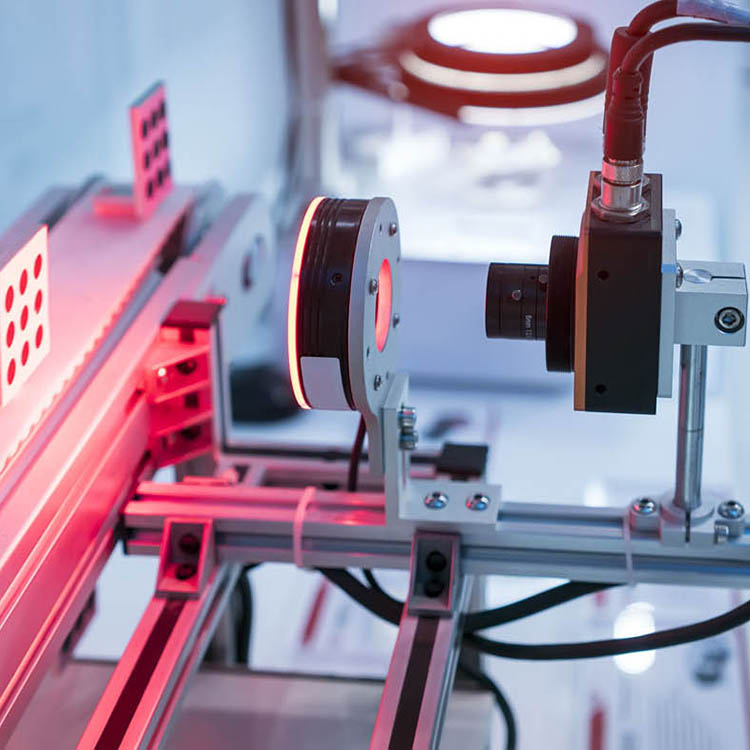
机器视觉检测基于计算机视觉理论,通过摄像头等设备采集图像数据,并利用算法分析处理这些信息。它能够精准地识别和测量产品尺寸、颜色等多种特征,确保产品质量的一致性和可靠性。就如同给生产线装备上了‘眼睛’一般。
行业动态:制造业全面升级的关键推手
近年来,随着市场竞争日趋激烈,消费者对产品质量的要求日益提高。机器视觉检测技术以其高精度、速度快等优势,在众多生产环节中崭露头角,并逐渐成为推动制造行业转型升级的重要力量。
1. 生产效率的提升
传统的人工检测方式不仅耗时费力,且易受人为因素影响而出现误差或疏漏。采用机器视觉检测系统后,能大幅减少检查所需的时间和人力成本;同时,由于其高度自动化、智能化的特点,可以全天候不间断地进行工作。
2. 质量控制的完善
通过实时监测及反馈机制,机器视觉检测能够快速发现生产过程中的问题并及时纠正,从而避免大量次品的生成。更重要的是,在大规模量产时也能保持每批次间稳定的质量水平,使得企业可以更加从容地面对市场变化和客户需求。
3. 工作环境的安全保障
对于一些危险性较高的作业岗位而言(如高温、高压等极端环境下),采用机器视觉检测技术不仅可以提高劳动生产率,还能有效减少人员伤亡事故的发生概率。这不仅为企业节省了高昂的保险费用,同时也为员工营造了一个更加安全和谐的工作氛围。
未来趋势:智能化与绿色化进程并行
展望未来,随着5G、AI等高新技术的应用逐步普及,机器视觉检测技术将向着更高精度、更广领域方向发展;与此同时,“低碳环保”理念也被越来越多的企业纳入到其长远发展战略之中。在此背景下,如何既保证产品品质又兼顾节能减排便成为了摆在所有制造业者面前的新挑战。
总而言之,在智能制造时代到来之际,通过不断优化和完善机器视觉检测解决方案,不仅能帮助企业更好地把握市场机遇、提高核心竞争力;同时也将为推动整个社会可持续发展作出积极贡献。