在当今科技迅猛发展的背景下,各种智能技术正在改变传统制造业的面貌。其中,被誉为智能制造“智慧之眼”的机器视觉检测正发挥着重要作用。
机器视觉检测的应用场景
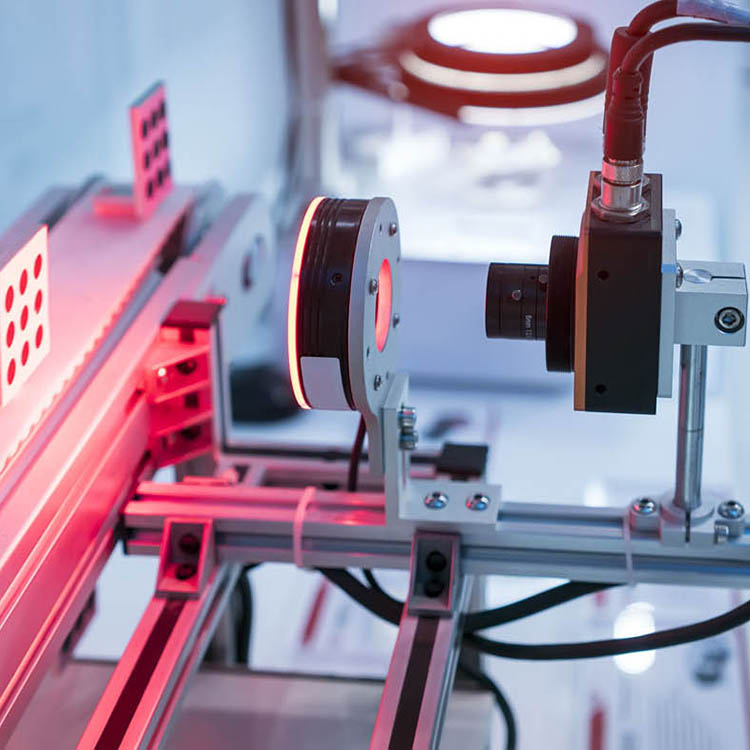
近年来,在精密制造和自动化生产线中,机器视觉技术已经广泛运用。例如,汽车零件、电子元件等产品在生产过程中需要进行严格的质量控制。传统的人工检查往往效率较低且容易出错,而通过机器视觉检测系统可以实现高效、精准的在线监测。
检测精度与灵活性优势
相较于传统的检验方法,机器视觉检测具有更高的精度和可编程性。它能够识别不同材料和形状的产品,并对其进行分类、测量或跟踪。同时,随着图像处理技术的发展,该系统的识别速度也越来越快。
降低生产成本
引入机器视觉检测后,企业不仅能够减少因人工操作导致的错误率,还能通过自动化流程有效提高工作效率并降低成本。此外,在线数据采集也为后续的质量分析提供了可靠依据,有助于持续改进工艺流程,确保产品质量一致性。
创新应用前景展望
未来,随着人工智能技术与物联网技术的深度融合,机器视觉检测系统将朝着更加智能化的方向发展。不仅可以实时监控生产过程中的每一个环节,还能根据实际情况自动调整作业参数,实现闭环控制。此外,在物流仓储领域也有广阔的应用空间。例如,通过安装在输送带上的摄像机对入库货物进行快速识别和分类处理,从而提高整个供应链管理效率。
综上所述,随着技术进步及市场需求增长,机器视觉检测将继续在各个制造环节中扮演重要角色,并为相关行业带来前所未有的发展机遇。