在现代制造业中,技术的革新往往意味着生产效率和产品质量的双重提升。这其中,机器视觉检测技术正逐渐成为智能制造不可或缺的一环。
在这个信息化的时代里,各行各业都在探索如何借助先进技术,提高自身竞争力。而机器视觉检测作为一种集成了图像处理、识别技术和人工智能的高新技术,在工业检测领域展现出了强大的应用潜力。
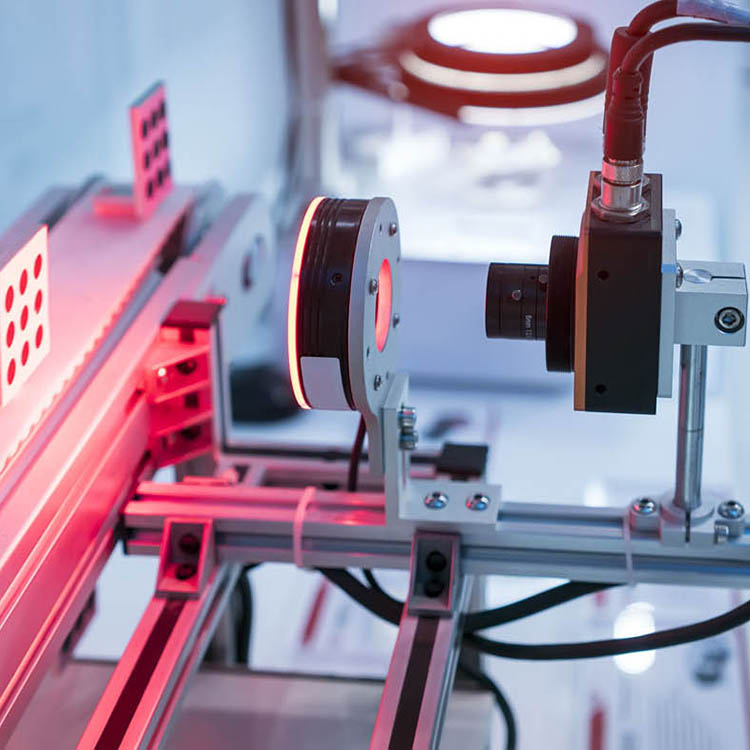
首先,让我们从一个具体场景出发:在一家汽车制造工厂中,每一辆车都要经过严格的出厂检查。传统的人工目测不仅耗时费力,还容易出现疏漏。这时,引入机器视觉检测系统就显得尤为重要了。这套系统利用高精度的相机捕捉产品图像,并运用先进的算法进行分析比较,能够快速准确地发现潜在的质量问题。
机器视觉检测的优势显而易见:它不仅极大地提升了检测效率和准确性,同时也降低了人力成本。更重要的是,在一些传统方式难以完全覆盖的复杂场景下(比如对微小瑕疵的识别),机器视觉检测更是有着不可替代的价值。就如同是一盏明灯,照亮了那些曾经被忽略的角落。
值得一提的是,随着5G、物联网等前沿技术与机器视觉检测深度融合,这一技术的应用范围将进一步扩大。未来,在更多行业领域的应用前景也将更加广阔。比如在食品加工行业中,通过引入带有温度感知功能的机器人手臂配合视觉系统来进行无接触式质量检查;或是在纺织服装制造业中实施在线实时监测,确保每一布匹都能达到理想的尺寸和外观标准。
总而言之,机器视觉检测技术正在为各个行业带来深刻的变革。未来,我们有理由相信,在人工智能、大数据等新兴科技的推动下,它将会更加成熟和完善,更好地服务于社会发展与进步。